Artykuł sponsorowany
Projekt pod zwijanie CNC — kiedy geometria elementu zaczyna ograniczać jakość
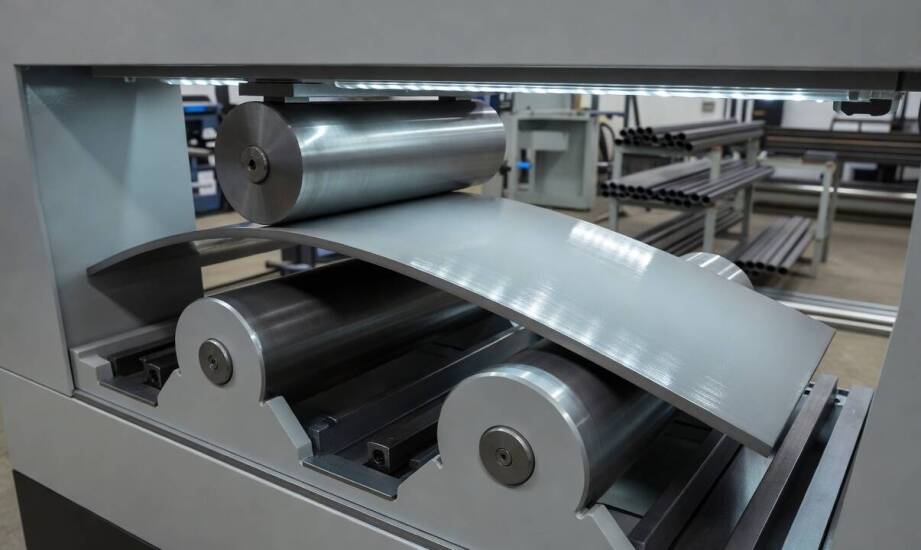
Rysunek techniczny precyzyjnie określa średnicę cylindra oraz docelowy promień gięcia materiału. Bardzo często po zdjęciu gotowego elementu z maszyny jego rzeczywisty kształt nieznacznie odbiega od pierwotnych założeń, mimo rygorystycznego zachowania wymiarów na etapie rysowania. Zjawisko to wynika z naturalnych odkształceń sprężystych metali, które ujawniają się natychmiast po zwolnieniu nacisku rolek gnących. Konstruktorzy muszą uwzględniać ten parametr na długo przed rozpoczęciem produkcji, aby zachować zgodność z dokumentacją rynkową. Skuteczną metodą niwelowania tego zjawiska pozostaje celowe przegięcie blachy w maszynie do mniejszego promienia, po którym materiał samoczynnie odpręża się do docelowego wymiaru. Brak takich korekt wymusza wprowadzanie dodatkowych operacji technologicznych i znacząco wydłuża cały cykl obróbki.
Przeczytaj również: Finansowanie pogrzebu: jak pokryć koszty związane z pochówkiem w Nowej Rudzie Drogosławiu
Wpływ parametrów materiału na tolerancję kształtu
Grubość obrabianej ścianki determinuje stopień powrotu sprężystego po zakończeniu procesu obróbki plastycznej. Im grubszy arkusz poddawany jest zginaniu, tym silniejsze wewnętrzne siły próbują przywrócić pierwotny stan materiału po odciążeniu, co bezpośrednio skutkuje samoistną zmianą promienia gotowego wyrobu. Ogromne znaczenie ma również gatunek zastosowanej stali. Zwykła stal konstrukcyjna o niższej wytrzymałości mechanicznej wymaga znacznie mniejszych korekt ustawień maszyny niż nowoczesne stopy o wysokiej granicy plastyczności. Dodatkowo przekrój poprzeczny całego detalu modyfikuje naturalny rozkład naprężeń podczas formowania bryły. Elementy o zmiennej szerokości lub asymetrycznym profilu wykazują wyższe ryzyko odchyleń wymiarowych. Nawet ten sam gatunek stali pochodzący z różnych wytopów hutniczych może charakteryzować się nieznacznymi różnicami w strukturze, dlatego operatorzy nierzadko weryfikują partię na próbnym egzemplarzu.
Przeczytaj również: Ile trwa kremacja zwłok: aspekty logistyczne i organizacyjne
Średnica rolek roboczych maszyny oraz przyjęta liczba przejść mają bezpośredni wpływ na ostateczną precyzję serii produkcyjnej. Większe średnice walców ograniczają lokalne deformacje strukturalne, co znakomicie ułatwia płynną kontrolę nad ostateczną krzywizną. Rozłożenie całego procesu na większą liczbę etapów redukuje nagromadzenie naprężeń i powoli zbliża detal do pożądanego kształtu. Maszyny sterowane numerycznie przyspieszają z kolei proces kalibracji parametrów nacisku przed uruchomieniem głównej partii, co eliminuje rażące rozbieżności geometryczne pomiędzy kolejnymi sztukami w jednym zleceniu.
Przeczytaj również: Jakie są najczęstsze błędy przy użytkowaniu rolek do nożyc krążkowych?
Ograniczenia geometrii a technologia zwijania CNC
Walcowanie metali na zimno przebiega najbardziej stabilnie w przypadku łagodnych promieni gięcia. Proces postępuje wówczas z zachowaniem optymalnej płynności oraz doskonałej powtarzalności wszystkich wymiarów. Próba formowania brył o niewielkich promieniach nierzadko wymusza rewizję początkowych założeń po stronie biura konstrukcyjnego. Zbyt gwałtowne gięcie grubych arkuszy grozi powstaniem mikropęknięć w strukturze zewnętrznej. Technolodzy wprowadzają wtedy dodatkowe etapy obróbki termicznej lub sugerują zmianę profilu na nieco łagodniejszy, dopasowany do wytrzymałości stopu.
Firma Santex z Sędziszowa Małopolskiego wykonuje zaawansowane operacje obróbki plastycznej na sterowanych numerycznie maszynach. Proces formowania na zimno obsługuje tu arkusze o długości roboczej do 3100 mm i grubości sięgającej 22 mm, tworząc cylindry oraz wielkogabarytowe stożki o złożonej strukturze. Oprócz zaginania standardowych arkuszy blach usługa obejmuje również zwijanie rur i profili, co pozwala na uzyskiwanie skomplikowanych szkieletów nośnych w jednym cyklu wytwórczym. Podczas kształtowania takich elementów głównym wyzwaniem technologicznym pozostaje ryzyko owalizacji przekroju, któremu zapobiega się poprzez staranne dopasowanie odpowiednich matryc dociskowych.
W instalacjach sanitarnych precyzyjnie formowane komponenty stanowią fundament do budowy szczelnych zbiorników ciśnieniowych i bezciśnieniowych, a także rozbudowanych węzłów rurowych. Zachowanie powtarzalnej średnicy zewnętrznej decyduje wprost o sprawności łączenia poszczególnych modułów na placu budowy. W nowoczesnych konstrukcjach stalowych odpowiednio wygięte metale służą jako wielkogabarytowe kominy przemysłowe, solidne osłony czy przepastne kanały wentylacyjne. Maksymalna dokładność wymiarowa każdego podzespołu wpływa na tempo pracy ekip monterskich oraz docelową stabilność stawianego obiektu.
Ostateczny sukces w formowaniu wyrobów metalowych opiera się na głębokim zrozumieniu właściwości użytych stopów i dopasowaniu do nich możliwości sprzętowych. Konstruktorzy uzyskują najlepsze efekty, gdy konsultują promienie gięcia oraz parametry grubości ścianek ze specjalistami do spraw obróbki plastycznej przed zamknięciem projektu. Prawidłowo skompensowane zjawisko sprężynowania gwarantuje płynną, wysoce powtarzalną i bezpieczną produkcję seryjną.
Kategorie artykułów
Polecane artykuły

Kluczowe elementy sukcesu podczas organizacji integracyjnych imprez w Łęczycy
Organizacja wydarzeń integracyjnych wymaga przemyślanej strategii, uwzględniającej cel, grupę docelową oraz istotne aspekty praktyczne. Kluczowe jest zrozumienie potrzeb uczestników oraz stworzenie atmosfery sprzyjającej integracji. Warto zwrócić uwagę na wybór odpowiednich partnerów, którzy pomogą

Chłodziarka do mleka jako niezbędny element wyposażenia profesjonalnej kawiarni.
Chłodziarka do mleka to kluczowy element wyposażenia każdej profesjonalnej kawiarni, zapewniający odpowiednie przechowywanie mleka w idealnych warunkach. Jej obecność jest niezbędna dla jakości serwowanych napojów oraz efektywności pracy baristów. Zrozumienie roli tego urządzenia w procesie przygoto